En bref · Impression 3D polycarbonate
L’impression 3D en polycarbonate (PC) sert quand une pièce doit encaisser des chocs, tenir la chaleur et durer, là où le PLA et le PETG cèdent. À l’atelier TH Industries de Sarrigné, près d’Angers, on l’imprime sur des machines fermées, on teste une première pièce, et on vous dit franchement quand passer au PEEK.
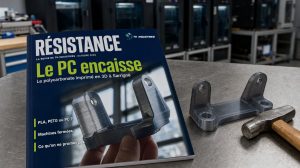
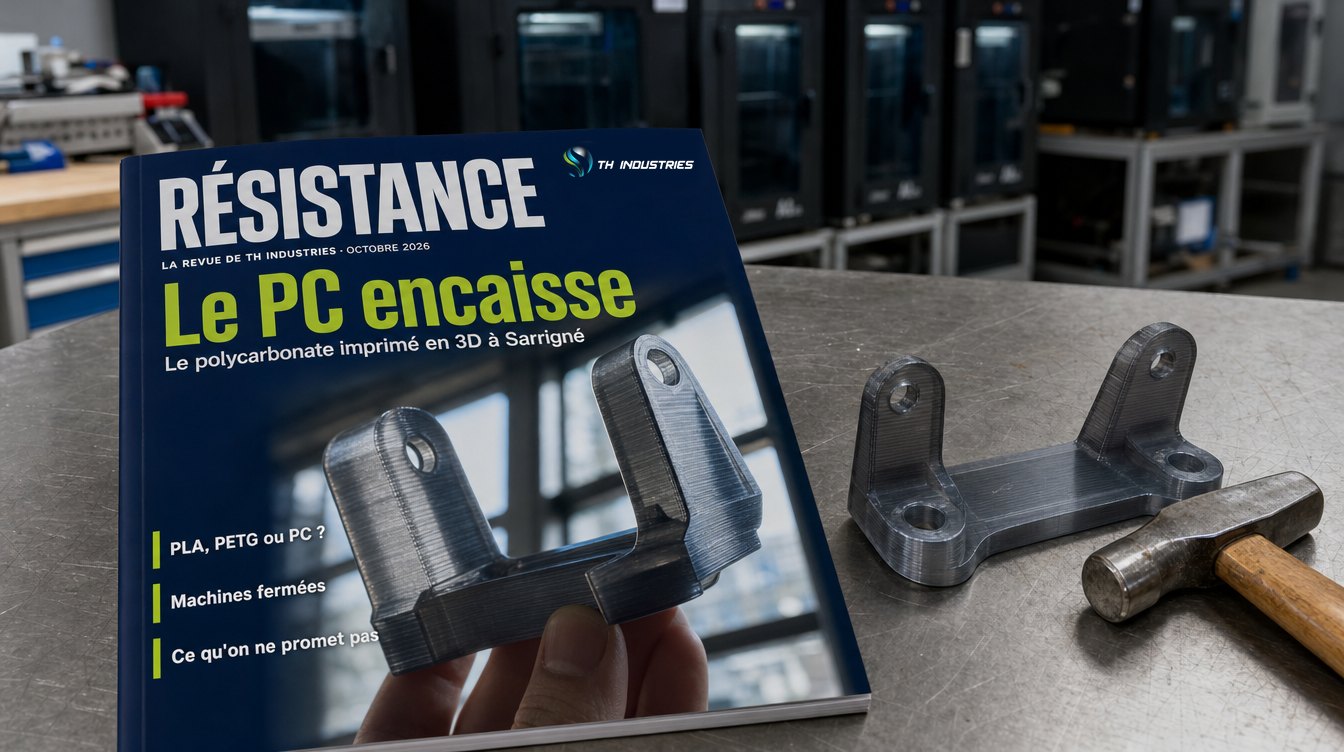
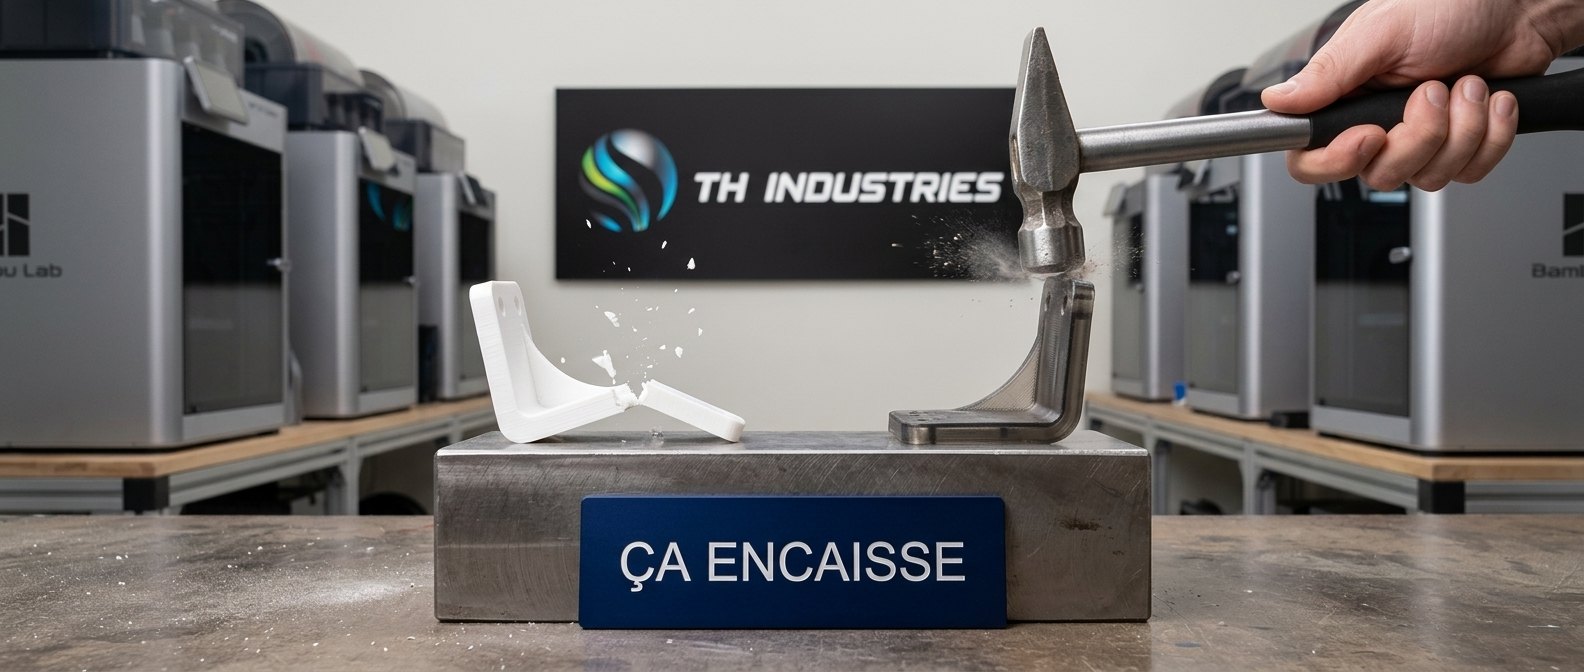
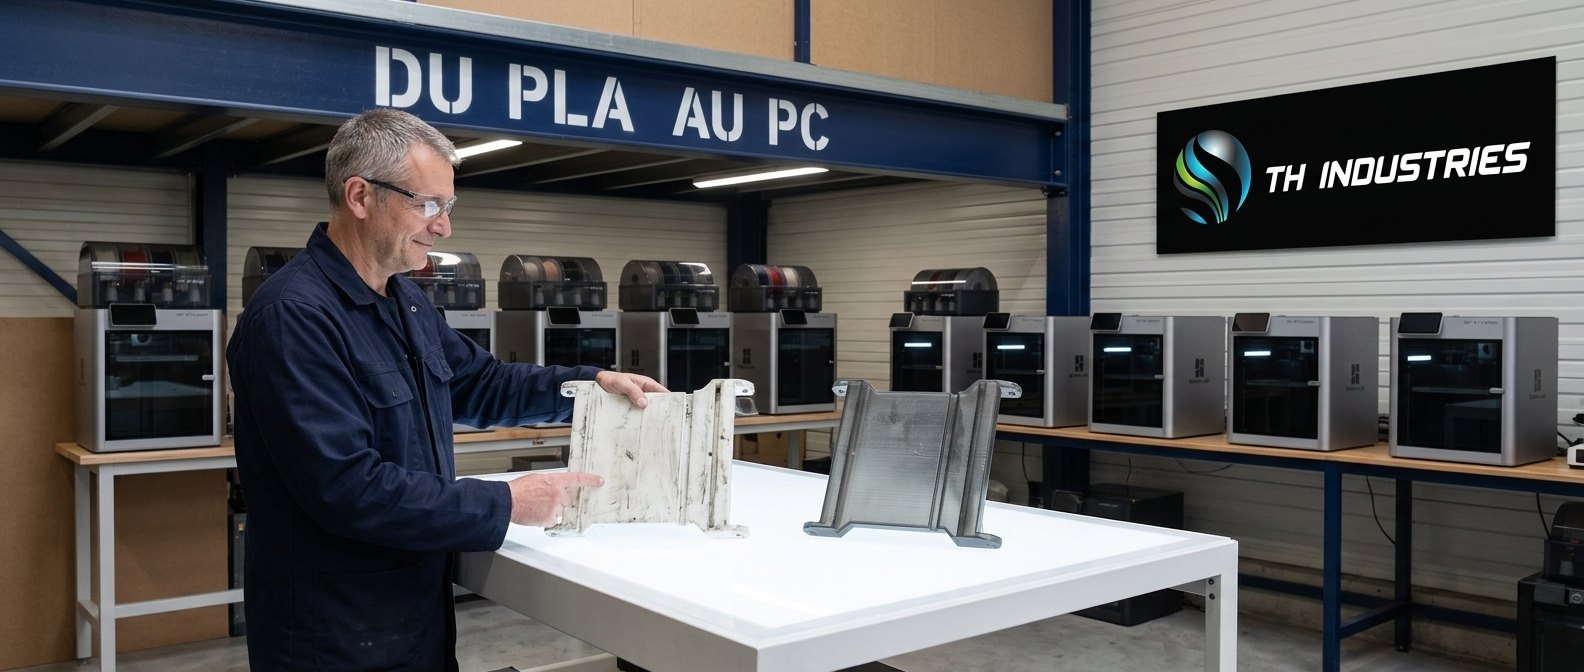
Sur l’établi, deux pièces identiques. Même forme, même fichier. La première, en PLA, est marquée, rayée, un peu déformée. La seconde vient de sortir de la machine, en polycarbonate.
C’est une scène qu’on revoit souvent. Une pièce imprimée fait très bien son travail sur le bureau, puis elle part sur la machine du client. Et là, elle chauffe, elle frotte, elle prend des coups.
C’est à ce moment que l’impression 3D polycarbonate entre en jeu. Voici ce que le PC apporte à vos pièces, quand le choisir, et où il s’arrête.
Le polycarbonate en impression 3D, c’est quoi ?
Le polycarbonate, ou PC, est un plastique technique imprimable en FDM. Il est tenace, résiste bien aux chocs et tient mieux la chaleur que le PLA, le PETG ou l’ABS. C’est un matériau de pièce fonctionnelle, pas de maquette.
On croise le polycarbonate tous les jours sans y penser : dans des casques, des protections, des carters de machines. Sa grande qualité, c’est la ténacité. Là où un plastique plus courant casse net, le PC plie un peu, encaisse, et reste entier.
En impression 3D, le principe ne change pas. La machine chauffe le filament et le dépose couche après couche. Mais le PC se travaille plus chaud et plus lentement que le PLA. Il a aussi tendance à se rétracter en refroidissant, ce qui peut décoller ou tordre la pièce si l’environnement n’est pas maîtrisé.
C’est pour ça qu’on le range dans les matériaux techniques. Il demande un réglage précis, une machine adaptée et de l’expérience. Sur le papier, beaucoup d’imprimantes l’acceptent. Dans la réalité, une pièce en PC propre du premier coup, ça ne s’improvise pas.
Il existe aussi des variantes. Le PC chargé, renforcé par des fibres, gagne en rigidité. Le PC-ESD, lui, dissipe les charges électrostatiques et tient la température : c’est le choix qu’on fait pour un boîtier électronique qui chauffe, comme on l’explique dans notre article sur l’impression 3D ESD pour les boîtiers électroniques.
Quand passer du PLA ou du PETG au polycarbonate ?
On passe au polycarbonate quand la pièce chauffe, frotte, prend des chocs ou doit durer en usage réel. Si le PLA ou le PETG se déforme, se fissure ou s’use trop vite sur la machine, le PC est souvent l’étape suivante, avant les matériaux haute performance.
Le PLA est parfait pour valider une forme. Il s’imprime vite, proprement, et coûte peu. Mais il ramollit dès qu’il fait chaud, et il casse sous un choc sec. Le PETG va plus loin : plus tenace, plus durable, il convient à beaucoup de pièces de tous les jours.
Le polycarbonate prend le relais quand ces deux-là ne suffisent plus. Voici les signaux qu’on surveille avec vous :
- La pièce travaille près d’un moteur, d’une lampe ou d’une source de chaleur.
- Elle frotte, glisse ou guide un mouvement, des milliers de fois.
- Elle peut tomber, recevoir un choc ou servir de protection.
- Elle est vissée, serrée ou clipsée, et doit tenir sans se fendre.
- Elle doit durer en production, pas seulement le temps d’un essai.
Un cas qu’on a vécu à l’atelier : une pièce de glissement, d’abord imprimée en PLA, ne tenait pas l’usage. Refaite en polycarbonate chargé, elle a trouvé sa place sur la machine. Même fichier, autre matière : cette fois, elle tient.
Le bon réflexe, c’est de partir de l’usage réel de la pièce. Pas du matériau à la mode, ni du plus cher. Le PC n’est pas toujours nécessaire, et un PETG bien choisi suffit souvent. Dans ce cas, on vous le dit.
PLA, PETG, ABS, PC, PEEK : où se place le polycarbonate ?
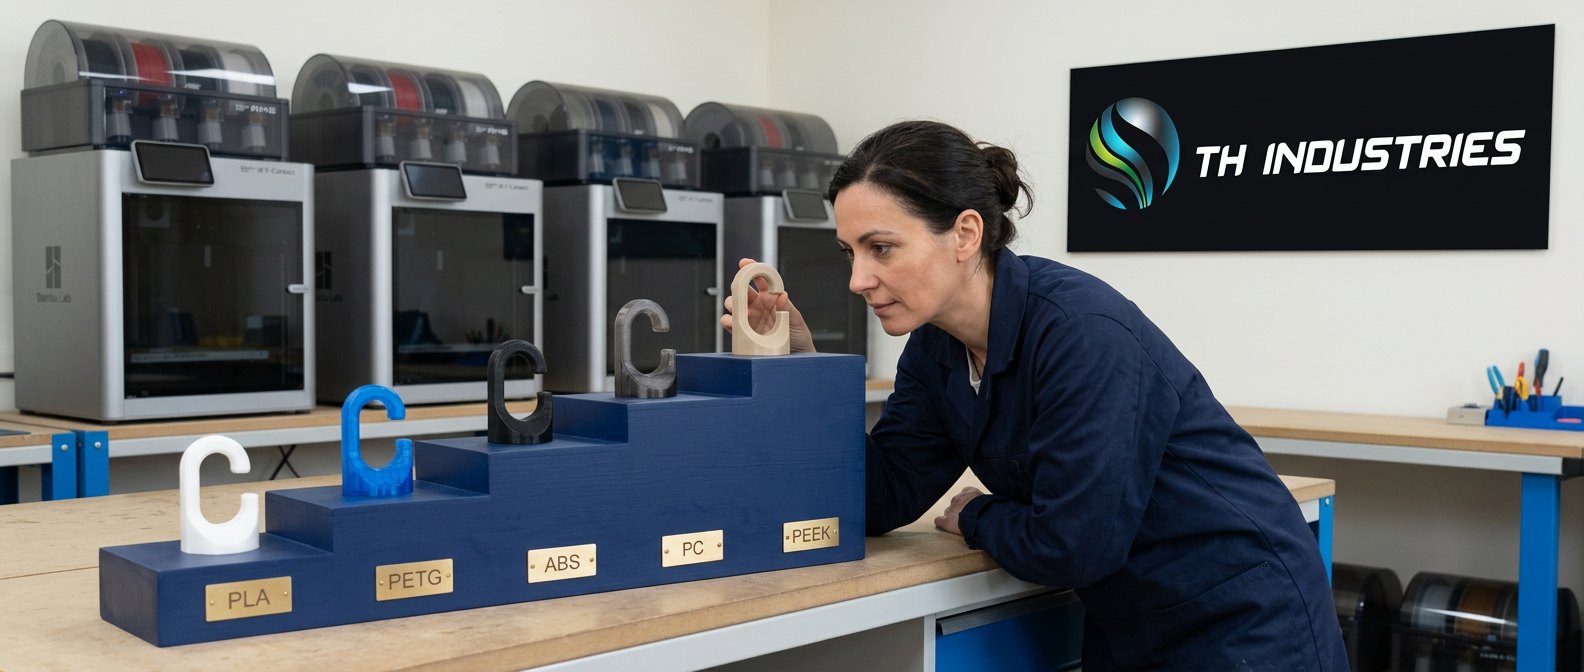
Le polycarbonate se place entre les plastiques courants et les matériaux haute performance. Plus résistant aux chocs et à la chaleur que le PLA, le PETG ou l’ABS, il reste plus simple et plus abordable que le PEEK ou le PEKK, réservés aux usages les plus sévères.
Parmi plus de 40 matériaux disponibles dans notre atelier, voici comment on situe le PC face à ses voisins les plus demandés.
| Matériau | Ses points forts | Quand on le choisit |
|---|---|---|
| PLA | Facile, précis, économique | Maquette, validation de forme, pièce peu sollicitée |
| PETG | Plus tenace que le PLA, bonne tenue dans le temps | Pièce de tous les jours, support, boîtier simple |
| ABS | Résistant, se retravaille bien en finition | Pièce technique courante, carter, pièce à poncer ou à peindre |
| PC (polycarbonate) | Très tenace, encaisse les chocs, tient la chaleur | Pièce fonctionnelle qui chauffe, frotte ou protège |
| PEEK et PEKK | Haute performance, conditions extrêmes | Aéronautique, pièces critiques, environnements sévères |
Ce tableau donne une tendance, pas une règle absolue. Chaque filament a sa formulation, et chaque pièce son usage. C’est pour ça que le choix se fait avec vous, pièce par pièce.
Quand le PC atteint ses limites en température ou en résistance chimique, on monte d’un cran. Notre article sur l’impression 3D PEEK et les matériaux haute performance détaille ce palier.
Pourquoi le polycarbonate demande une machine fermée
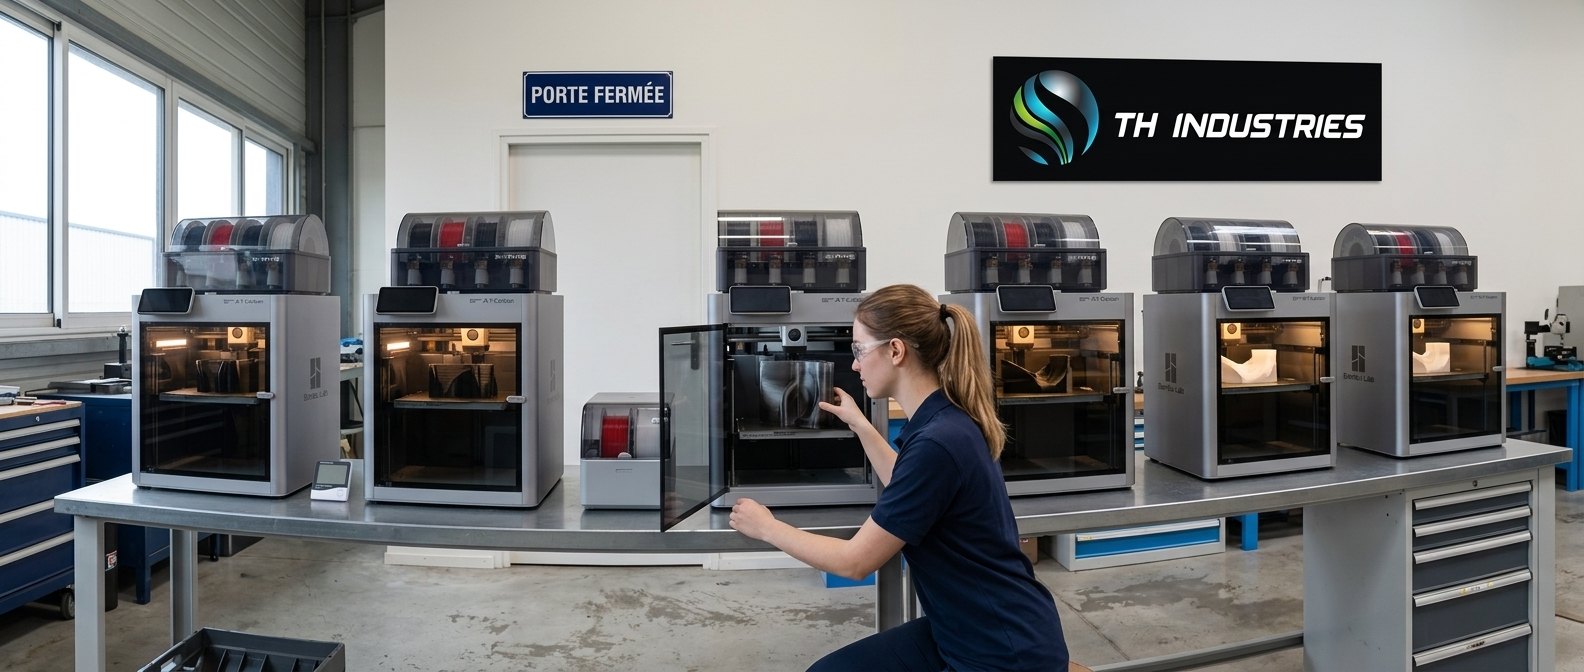
Le polycarbonate se rétracte en refroidissant. À l’air libre, la pièce se décolle ou se tord, surtout sur les grandes surfaces. Une imprimante fermée garde la chaleur autour de la pièce pendant toute l’impression, et c’est souvent ce qui sépare une pièce ratée d’une pièce juste.
C’est un point qu’on voit rarement expliqué. Le PC n’aime ni les courants d’air ni les écarts de température. Chaque couche refroidit un peu avant la suivante. Si l’air autour est trop froid, la pièce se contracte de façon inégale, et ses coins se soulèvent.
Dans notre atelier, le PC part sur des machines à carter fermé, avec leur porte. La chaleur reste autour de la pièce du début à la fin. C’est la même logique qu’un four : on ne cuit pas un gâteau la porte ouverte.
L’autre ennemi du polycarbonate, c’est l’humidité. Le filament absorbe l’eau de l’air. Imprimé humide, il donne une pièce plus fragile, avec des bulles et un aspect terne. Les bobines se stockent donc au sec, et on les sèche avant de les monter quand il le faut. Le fabricant Prusa le rappelle d’ailleurs dans sa fiche sur l’impression du polycarbonate.
Ces détails ne se voient pas sur le devis. Ils se voient sur la pièce, le jour où elle est montée.
Ce que le polycarbonate imprimé ne fera pas
Une pièce en polycarbonate imprimée en 3D ne remplace pas tout. Elle ne sera pas transparente comme une vitre moulée, elle ne tient pas les conditions extrêmes du PEEK, et pour des milliers de pièces identiques, le moulage reprend l’avantage.
Le PC est connu pour la transparence des pièces moulées. En impression FDM, la structure en couches donne au mieux une pièce translucide. Pour un hublot ou une protection à travers laquelle il faut voir parfaitement, l’impression 3D n’est pas la bonne réponse.
La température a aussi ses limites. Le polycarbonate tient bien mieux la chaleur que les plastiques courants, mais il n’est pas fait pour les environnements les plus sévères. Là, on parle PEEK ou PEKK, et c’est une autre catégorie de pièce.
La quantité compte, comme toujours. Pour une pièce unique ou une petite série, l’impression évite le moule et ses délais. Pour des milliers de pièces, on vous oriente vers l’injection, comme on l’explique dans notre article injection plastique ou impression 3D.
Enfin, pour un contact alimentaire ou médical, on ne promet rien sans avoir vérifié la matière précise et son usage avec vous. Dire non quand ce n’est pas le bon procédé, ça fait partie du métier.
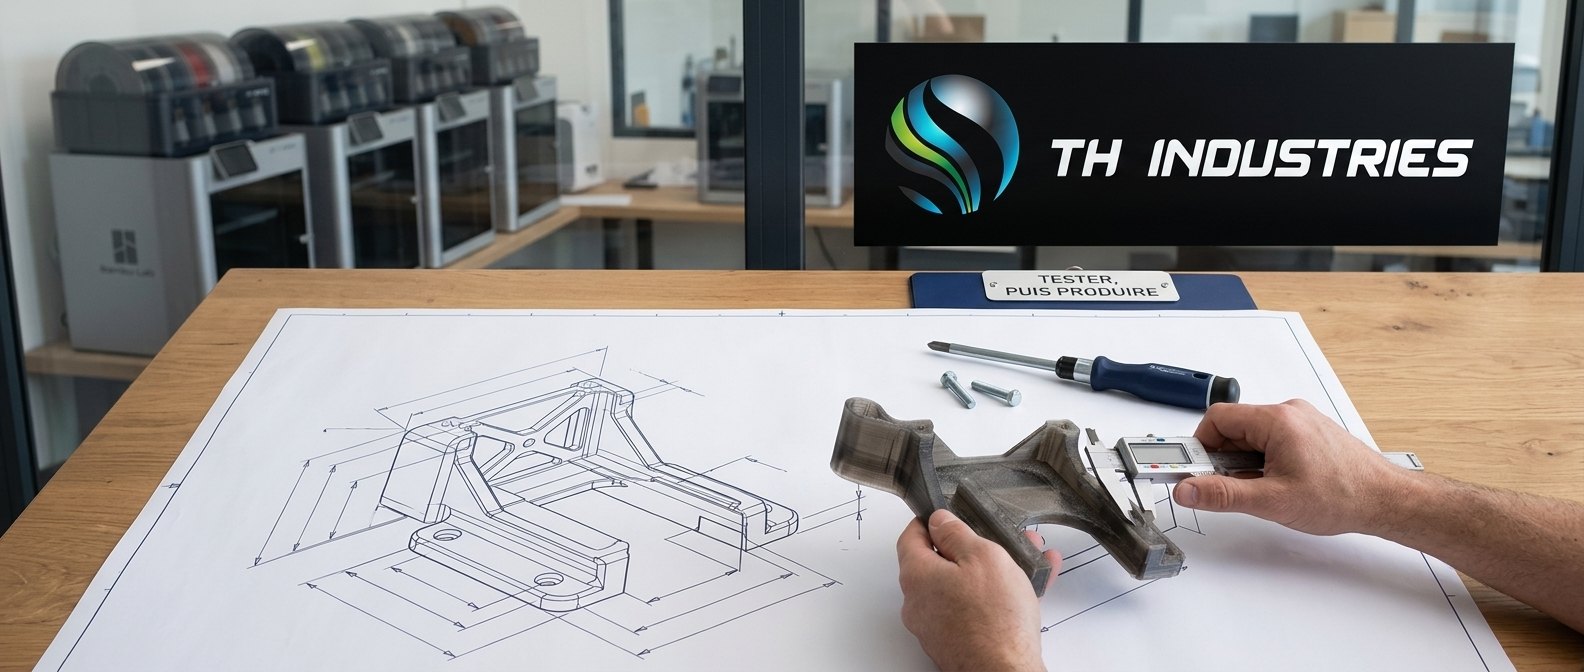
Impression 3D polycarbonate : comment se passe un projet à l’atelier
Un projet en polycarbonate suit cinq étapes : l’usage, le choix du matériau, le fichier, une pièce d’essai, puis la production. La pièce d’essai vérifie la tenue réelle sur votre machine avant de lancer la quantité.
- L’usage. Vous nous dites où la pièce travaille : chaleur, frottement, chocs, efforts de serrage.
- Le matériau. On confirme que le PC est le bon choix, ou on vous oriente vers un PETG, un PC chargé, un PC-ESD ou un PEEK.
- Le fichier. Vous avez un fichier 3D, on le vérifie. Sinon, notre service de conception et modélisation 3D le dessine avec vous, à partir d’un plan, d’une pièce existante ou de photos cotées.
- La pièce d’essai. On imprime une première pièce sur machine fermée. Vous la montez, vous la faites travailler, vous nous dites.
- La production. Une fois validée, la pièce part en unitaire ou en petite série, avec un délai de 24 à 48 heures selon le volume.
L’étape qui compte le plus, c’est la quatrième. Un plastique technique se juge en conditions réelles, pas sur une fiche technique. Mieux vaut découvrir un jeu de montage sur une pièce que sur cinquante.
« Simple, rapide, efficace. »
Dominique Droniou, fondateur de TH Industries
Ça vaut pour le PC comme pour le reste : la bonne matière, une pièce d’essai, puis la production. Avec près de cinquante machines à l’atelier, une pièce en polycarbonate et ses voisines dans d’autres matières avancent en parallèle, sans s’attendre.
Une pièce qui doit encaisser ? On en parle.
Une pièce en PLA qui ne tient plus, un carter à refaire, un support qui chauffe sur votre machine ? Une photo, un plan ou la pièce d’origine suffisent pour démarrer.
Envoyez-nous votre fichier, on vous dit ce qu’on peut faire. Et si un PETG suffit, on vous le dira aussi.
Un projet en tête ? On en parle.
TH Industries, 7 rue de la Paillette, 49800 Sarrigné, près d’Angers
(+33) 06 95 87 61 58 · contact@thindustries.fr
Pour aller plus loin, le cocon matériaux
Questions fréquentes sur l’impression 3D polycarbonate
Le polycarbonate imprimé en 3D est-il solide ?
Oui, c’est l’un des plastiques imprimables les plus tenaces. Il encaisse bien les chocs et les efforts répétés, là où le PLA casse plus facilement. La solidité finale dépend aussi de l’orientation d’impression, du remplissage et de l’épaisseur des parois, qu’on règle selon l’usage de la pièce.
Quelle différence entre le PETG et le polycarbonate ?
Le PETG est tenace, simple à imprimer et convient à beaucoup de pièces courantes. Le polycarbonate va plus loin : il tient mieux la chaleur et les chocs, mais il demande une machine fermée et un filament bien sec. Si votre pièce ne chauffe pas et ne prend pas de coups, le PETG suffit souvent.
Peut-on imprimer une pièce transparente en polycarbonate ?
En impression FDM, une pièce en polycarbonate sort au mieux translucide, pas transparente comme une vitre. La structure en couches diffuse la lumière. Pour un voyant ou une pièce qui laisse passer la lumière, c’est possible. Pour une protection à travers laquelle il faut voir parfaitement, on vous oriente vers un autre procédé.
Combien de temps faut-il pour fabriquer une pièce en polycarbonate ?
Une fois le fichier validé, une pièce unitaire ou une petite série sort généralement en 24 à 48 heures selon le volume. Le PC s’imprime plus lentement que le PLA, mais nos machines tournent en parallèle. Le délai précis vous est donné avec le devis, sans mauvaise surprise.
Le polycarbonate convient-il à une pièce exposée à la chaleur ?
Il tient nettement mieux la chaleur que le PLA, le PETG ou l’ABS, ce qui en fait un bon choix près d’un moteur ou d’une source de chaleur modérée. Pour des températures extrêmes ou un environnement chimique sévère, on passe au PEEK ou au PEKK. On vérifie avec vous avant de lancer la pièce.