En bref
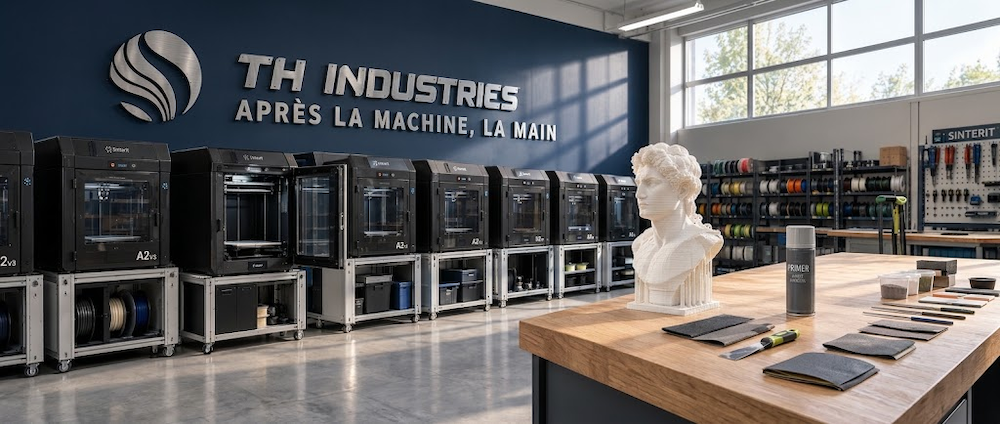
La finition impression 3D commence là où la machine s’arrête. Une pièce qui sort de l’imprimante n’est pas une pièce finie : les strates, les traces de supports et les jonctions se voient encore. La finition à la main les efface : ponçage, comblement, apprêt, puis peinture ou patine. À l’atelier TH Industries de Sarrigné, près d’Angers, on la fait sur les pièces d’art comme sur les pièces techniques, avec un seul interlocuteur du fichier à la pièce finie.
La pièce vient de sortir de la machine. Elle est juste. La forme est là, les proportions aussi. Et pourtant, elle a encore l’air imprimée.
On voit les couches à la lumière. On devine les endroits où tenaient les supports. Pour une pièce de test, ça peut suffire. Pour une sculpture, un objet offert ou une pièce montrée à un client, ça ne suffit pas.
Ce qui se passe ensuite, c’est le métier. La finition impression 3D, chez TH Industries, se fait à la main, dans notre atelier de Sarrigné. Voici ce qu’elle recouvre vraiment, geste par geste.
Pourquoi une pièce qui sort de la machine n’est pas une pièce finie
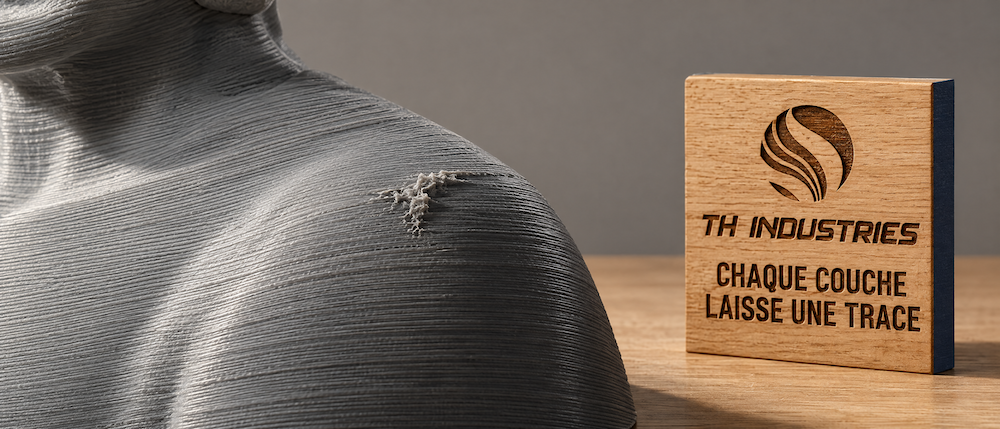
Une pièce imprimée en FDM, ou dépôt de matière fondue, est construite couche après couche. Chaque couche laisse une trace en surface. La machine donne la forme juste, la main lui donne son aspect fini.
Trois choses trahissent une pièce brute.
Les strates, d’abord. Elles se voient surtout sur les courbes douces et sous une lumière rasante. Un visage, une épaule, un galbe : c’est là que l’œil les accroche.
Les traces de supports, ensuite. Pour imprimer un surplomb, la machine construit des appuis temporaires. On les retire, mais leurs points de contact restent marqués.
Les jonctions, enfin. Certaines pièces s’impriment en plusieurs parties, à cause de leur taille ou pour une meilleure orientation. Une fois assemblées, les lignes de raccord se voient.
Rien de tout cela n’est un défaut. C’est la nature du procédé. Ce qui fait la différence, c’est ce qu’on en fait après.
C’est aussi pour ça qu’une bonne finition impression 3D se prépare avant même de lancer la machine. L’orientation de la pièce décide où tomberont les supports. Quand c’est possible, on les place sur une face moins visible. Moins de marques à reprendre, c’est une surface plus nette à l’arrivée.
Finition impression 3D : les gestes, dans l’ordre
Quand on demande à Dominique Droniou ce qui revient le plus souvent à l’atelier, sa réponse est simple. Un petit ponçage, un peu de peinture : c’est ce qu’on fait régulièrement. Pas de recette cachée. Des gestes répétés, dans le bon ordre, et un œil qui sait quand s’arrêter.
À l’atelier, une main est dédiée à la finition. C’est un métier à part entière. Ce n’est pas une étape qu’on expédie en fin de commande.
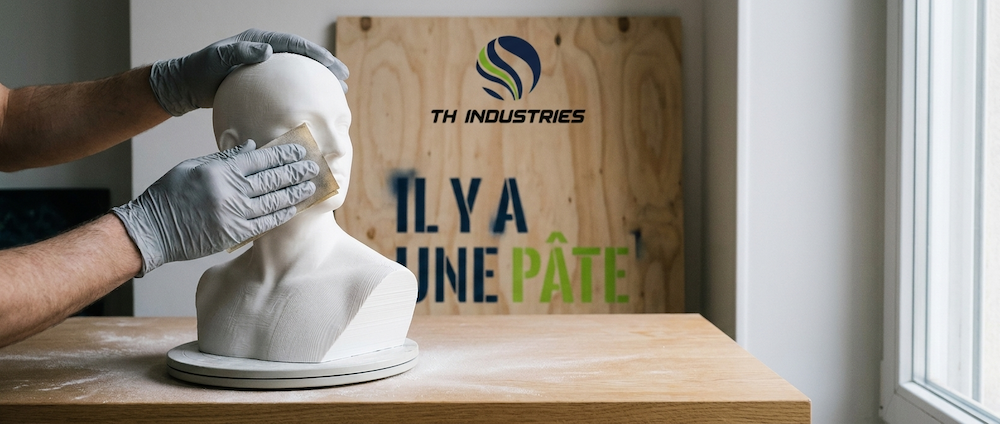
« Vous avez la même machine que moi, mais il y a une pâte, quelque chose derrière qui fait la différence. »
Dominique Droniou, fondateur de TH Industries
Deux ateliers peuvent aligner les mêmes machines. Leurs pièces finies ne se ressembleront pas. Tout se joue dans les gestes qui suivent l’impression.
Le ponçage, premier geste de la finition impression 3D
On commence toujours par là. Le ponçage efface les strates et les marques de supports. On part d’un grain assez gros, puis on affine étape par étape.
On ponce dans le sens de la forme, jamais contre elle. Sur une pièce d’art, on protège les détails fins : un regard, une arête, un motif. Poncer trop, c’est effacer ce qu’on voulait garder. Le bon ponçage s’arrête avant.
C’est le geste le plus long, et le moins visible une fois la pièce terminée. Personne ne remarque un ponçage réussi. On remarque seulement celui qui a été bâclé.
Le comblement des jonctions
Les lignes de raccord et les petits manques se comblent avec un mastic adapté au plastique. On laisse sécher. On ponce de nouveau.
Le test est simple : la jonction doit disparaître au toucher avant de disparaître à l’œil. Si le doigt la sent encore, la peinture la montrera.
L’apprêt
L’apprêt unifie la surface. Il donne une base régulière à la peinture. Il joue aussi un rôle de révélateur.
Une fois apprêtée, la pièce montre tout ce que le ponçage a laissé passer. Alors on reprend les zones concernées. Sauter cette étape, c’est découvrir les défauts une fois la couleur posée.
La peinture ou la patine
Vient enfin l’aspect voulu. Une teinte unie, mate ou satinée. Une patine qui donne de la profondeur au relief. Un aspect vieilli, pour s’accorder à un décor existant.
On choisit selon l’endroit où la pièce va vivre et selon la façon dont elle sera manipulée. Une pièce posée sous vitrine et une pièce qu’on touche tous les jours ne se traitent pas pareil.
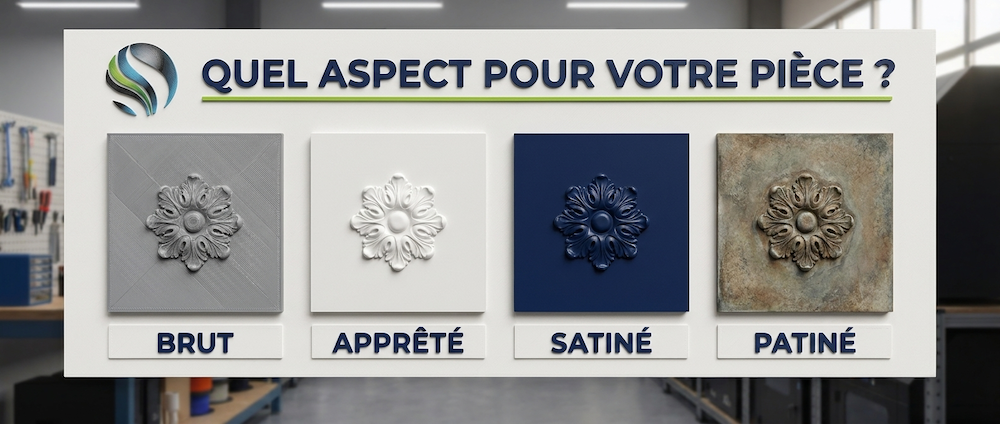
Ce qu’on peut obtenir comme aspect, et ce qu’on ne promet pas
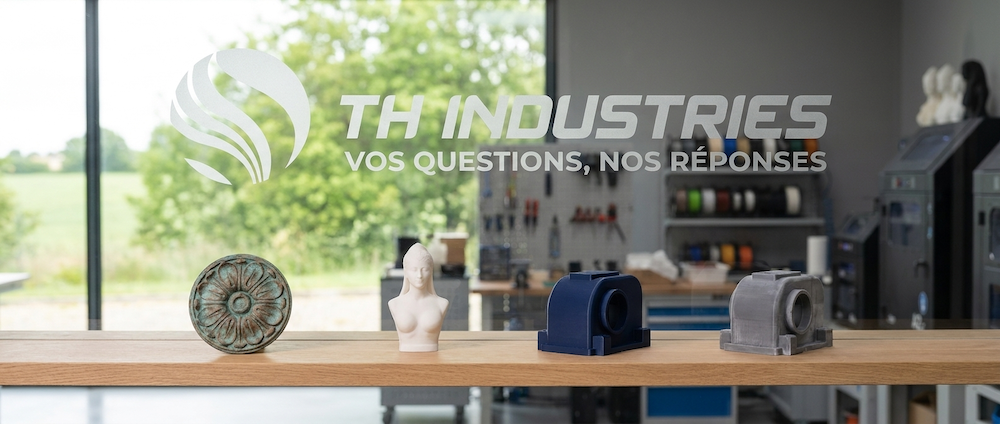
Une pièce bien finie peut ne plus du tout avoir l’air imprimée. Mat, satiné, uni ou patiné : les aspects possibles sont nombreux. Le relief ressort, la surface est propre, l’objet a de la tenue.
Mais on tient à être clair sur les limites.
On n’est pas une fonderie. Une patine peut évoquer le métal ou la pierre à l’œil. Elle n’en a ni le poids, ni la matière, ni la façon de vieillir. Si votre projet demande un vrai bronze, on vous le dit franchement dès le premier échange.
On ne promet pas non plus un rendu identique à une photo d’inspiration. Une couleur change selon la lumière de la pièce où elle sera posée. Chaque matériau réagit aussi à sa manière à l’apprêt et à la peinture.
Quand l’aspect est déterminant, on en parle avant de commencer. Vous nous montrez vos références. On vous dit ce qui est réaliste. Et on avance sur une base claire, sans mauvaise surprise à la livraison.
Pour un particulier, c’est pareil. Un objet offert, un buste, une décoration sur mesure : l’aspect compte autant que la forme. On en parle de la même façon, simplement, avant de lancer quoi que ce soit.
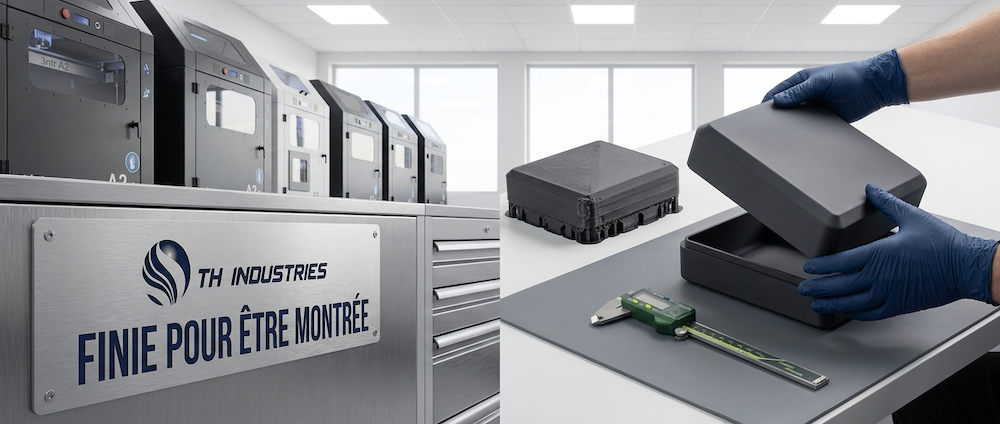
La finition sur une pièce technique, ce n’est pas la même chose
La finition n’est pas réservée à l’art. Sur une pièce technique, elle change simplement d’objectif : elle sert la fonction avant l’œil.
Une pièce qui doit s’emboîter ne se ponce pas comme la joue d’une sculpture. Les surfaces fonctionnelles, on les respecte. On retouche là où l’ajustement le demande, et seulement là.
L’état de surface compte aussi. Une pièce qui glisse, qui frotte ou qui guide un mouvement se prépare autrement qu’une pièce décorative.
Et puis il y a les pièces qu’on montre. La maquette présentée en réunion, le boîtier posé sur un stand, la pièce qu’un bureau d’études met entre les mains de son client. Là, un aspect propre et homogène fait partie du travail.
Sur ces pièces, la finition impression 3D reste discrète. Elle ne cherche pas l’effet. Elle cherche une pièce qui fonctionne et qui se présente bien.
C’est le quotidien de nos projets de production et de prototypage. Pour aller plus loin, notre page consacrée à la pièce unitaire, au prototype et à l’outillage détaille la démarche.
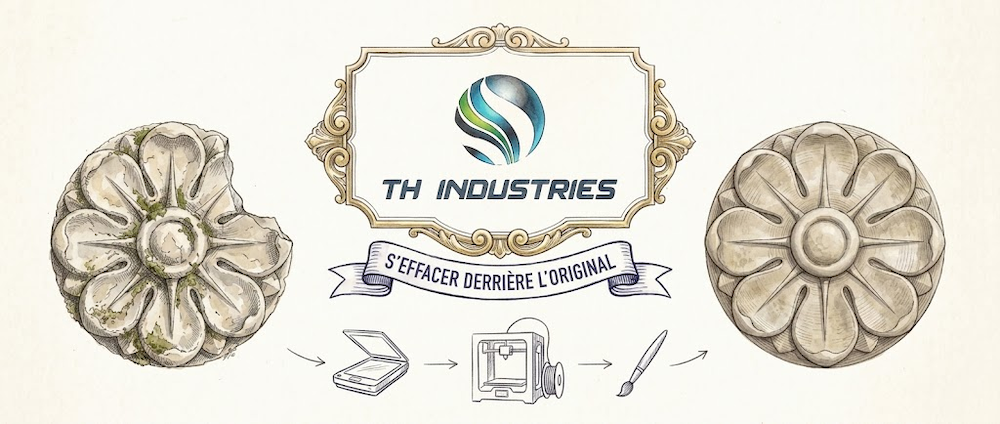
Et sur une pièce de patrimoine ?
Sur une pièce de patrimoine, la finition fait le lien avec l’original. Qu’on reproduise un ornement ou qu’on complète un élément abîmé, la pièce imprimée doit s’intégrer sans détonner.
Tout commence souvent par une numérisation. Si le sujet vous intéresse, on explique comment numériser un objet en 3D. Viennent ensuite l’impression, puis la finition, avec une attention particulière à la teinte et à la patine de l’existant.
Le principe de la finition impression 3D reste le même. Il demande simplement plus de retenue : ici, on cherche à s’effacer derrière l’original. Notre page impression 3D pour l’art et le patrimoine présente ces projets plus en détail.
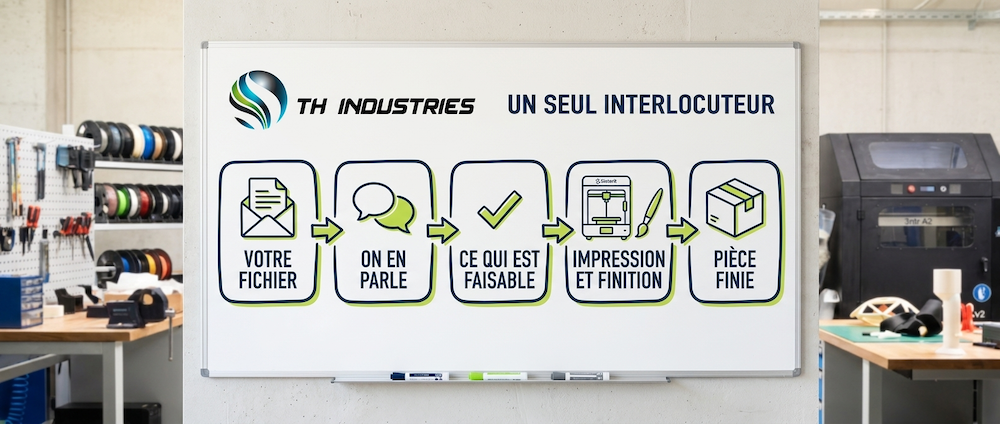
Combien de temps, et comment ça se passe
Le temps de finition impression 3D dépend de la taille de la pièce, de son niveau de détail et de l’aspect recherché. Une teinte unie sur une forme simple ne demande pas le travail d’une patine sur un visage. C’est pourquoi on ne donne pas de délai type. On vous dit dès le départ combien de temps ça prend.
Et si la pièce doit être prête à une date précise, pour une exposition, un salon ou une inauguration, dites-le dès le premier message. On organise le travail en conséquence.
Le déroulé, lui, reste le même.
- Vous nous envoyez votre fichier, ou des photos si la pièce existe déjà.
- On regarde avec vous l’usage de la pièce et l’aspect voulu.
- On vous dit franchement ce qui est faisable, et dans quel délai.
- On imprime, puis la pièce passe à la finition, à l’atelier.
- Vous recevez une pièce finie, prête à être posée, montrée ou montée.
Du fichier à la pièce finie, vous avez un seul interlocuteur. La pièce ne voyage pas d’un prestataire à l’autre : le design, l’impression et la finition se font chez nous.
On travaille depuis Sarrigné, près d’Angers, pour toute la France. Depuis 2013, soit 14 ans d’atelier, on a vu passer des œuvres, des pièces techniques et des objets sur mesure. On est d’ailleurs les seuls en France à couvrir les 4 piliers de production FDM, avec la finition et le design en interne.
Une pièce à finir ? On en parle.
Vous avez une pièce qui sort de la machine et qui a encore l’air imprimée ? Un projet d’œuvre, de reproduction ou de pièce de présentation ?
Envoyez-nous votre fichier, on vous dit ce qu’on peut faire.
Un projet en tête ? On en parle.
TH Industries, 7 rue de la Paillette, 49800 Sarrigné, près d’Angers
(+33) 06 95 87 61 58 · contact@thindustries.fr
Questions fréquentes sur la finition des pièces imprimées en 3D
Est-ce qu’une pièce imprimée en 3D peut ne plus avoir l’air imprimée ?
Oui. Après une finition impression 3D complète, soit ponçage, comblement, apprêt et peinture, les strates et les traces de supports ne se voient plus. Le résultat dépend de la forme de la pièce et de l’aspect choisi, et on vous le dit avant de commencer.
Faites-vous la finition sur une pièce imprimée ailleurs ?
Envoyez-nous d’abord des photos et, si vous le connaissez, le matériau utilisé. On regarde l’état de la pièce et on vous dit franchement ce qu’on peut en faire.
Peut-on peindre ou patiner n’importe quel matériau ?
Chaque matériau réagit à sa manière à l’apprêt et à la peinture. Avec plus de 40 matériaux à l’atelier, on adapte la préparation à la matière et à l’usage de la pièce. On vous le précise dès le devis.
Les jonctions se voient-elles sur la pièce finie ?
Bien comblées puis poncées, elles ne se voient plus à l’œil. On contrôle au toucher : si le doigt ne sent plus la jonction, la peinture ne la montrera pas.
Travaillez-vous avec des artistes hors de votre région ?
Oui. L’atelier est à Sarrigné, près d’Angers, et on travaille pour toute la France. Les échanges se font à distance, fichiers et photos à l’appui, et la pièce finie vous est livrée.